
وقتی موتوری برای تعمیر اساسی باز میشود، یکی از اولین سؤالها این است: «میل لنگ استاندارد است یا باید تراش بخورد؟» جواب این سؤال سایز یاتاقان، هزینهی تعمیر و عمر موتور را تعیین میکند. در این مقاله توضیح میدهیم میل لنگ استاندارد و آندرسایز یعنی چه، پلههای تراش چقدر است و چطور مطمئن شویم لقی یاتاقان بعد از تراش درست است.
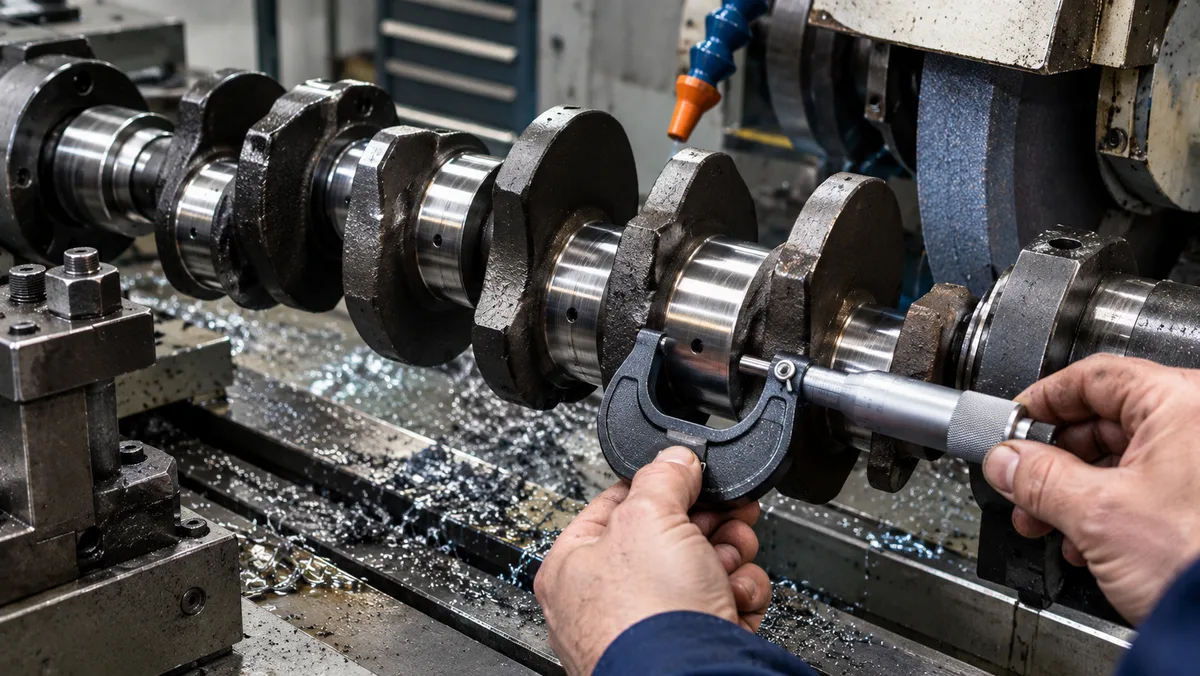
میل لنگ استاندارد یعنی چه؟
میل لنگ استاندارد (STD) میل لنگی است که قطر محورهای ثابت (Main Journal) و متحرک (Crank Pin) آن همان اندازهی کارخانهای است و هنوز تراش نخورده است. برای این میل لنگ، یاتاقان استاندارد (نوشتهشده با STD) استفاده میشود.
میل لنگ استاندارد لزوماً سالم نیست. ممکن است ساییدگی، خطافتادگی، دوپهنی (Ovality) یا مخروطیشدن (Taper) داشته باشد. پس قبل از هر تصمیمی باید اندازهگیری شود.
میل لنگ آندرسایز چیست؟
وقتی سطح محورها آسیب دیده باشد، میل لنگ را با دستگاه سنگ میل لنگ تراش میدهند تا سطح دوباره گرد، صاف و صیقلی شود. با این کار قطر محور کوچکتر میشود، به همین دلیل به آن «آندرسایز» (Undersize) میگویند. برای جبران این کاهش قطر از یاتاقان آندرسایز استفاده میشود. پوستهی این یاتاقان ضخیمتر است، ولی قطر بیرونی آن با یاتاقان استاندارد یکی است.
نکتهی مهم: عدد آندرسایز روی یاتاقان مقدار کاهش قطر محور را نشان میدهد، نه ضخامت پوسته. مثلاً یاتاقان ۰٫۲۵ برای محوری است که قطرش ۰٫۲۵ میلیمتر کم شده است.
پلههای رایج تراش میل لنگ
| سیستم متریک (میلیمتر) | سیستم اینچی | توضیح |
|---|---|---|
| STD | STD | اندازهی کارخانهای |
| ۰٫۲۵ | 0.010 (معمولاً با «010» مشخص میشود) | تراش اول |
| ۰٫۵۰ | 0.020 | تراش دوم |
| ۰٫۷۵ | 0.030 | تراش سوم |
| ۱٫۰۰ | 0.040 | تراش چهارم (برای همهی موتورها موجود نیست) |
برخی موتورها پلههای میانی مثل ۰٫۰۵ یا ۰٫۱۰ هم دارند. سازنده هم برای هر موتور حداکثر مجاز تراش را تعیین میکند. همیشه دفترچهی تعمیرات همان موتور ملاک است.
از کجا بفهمیم میل لنگ قبلاً تراش خورده؟
- نوشتهی پشت یاتاقان قدیمی: معمولاً عدد آندرسایز (مثلاً 0.25 یا 010) پشت پوسته حک شده است.
- علامت روی میل لنگ: بعضی تراشکارها عدد تراش را روی وزنهی میل لنگ حک یا رنگ میکنند.
- اندازهگیری با میکرومتر: مطمئنترین راه، اندازهگیری قطر هر محور و مقایسه با عدد استاندارد در کتاب تعمیرات است.
اندازهگیری میل لنگ؛ قبل از تصمیم به تراش
- هر محور را با میکرومتر در دو صفحه (ابتدا و انتهای محور) و در هر صفحه در دو جهت عمود بر هم اندازه بگیرید.
- اختلاف دو جهت عمود بر هم دوپهنی را نشان میدهد و اختلاف ابتدا و انتها مخروطیبودن را.
- اگر قطر از حد مجاز کمتر است یا دوپهنی و مخروطیبودن از حد مجاز بیشتر است، یا خط عمیق روی محور دیده میشود، میل لنگ باید به پلهی بعدی تراش بخورد.
- تاب میل لنگ (Run-out) را هم روی دو فیکسچر V و با ساعت اندیکاتور کنترل کنید. در این حالت معمولاً ساعت را روی محور ثابت وسط میگذارند.
کنترل لقی یاتاقان بعد از تراش؛ مهمترین مرحله
حتی اگر تراشکار دقیق کار کرده باشد و یاتاقان درست خریده شده باشد، لقی روغنکاری (Oil Clearance) باید در محل بستهشده کنترل شود. لقی کم باعث داغکردن و چسبیدن یاتاقان میشود و لقی زیاد افت فشار روغن و صدای موتور را به دنبال دارد.
سادهترین و مطمئنترین روش در تعمیرگاه، استفاده از پلاستیک گیج است:
- محور و یاتاقان را کاملاً تمیز و خشک کنید. نباید هیچ روغنی روی سطح بماند.
- یک تکه نخ پلاستیک گیج را در طول محور، روی سطح آن بگذارید (نه روی سوراخ روغن).
- کپه را ببندید و پیچها را با آچار تورک به گشتاور کتاب برسانید. در این مدت میل لنگ را نچرخانید.
- کپه را باز کنید و پهنای نخ لهشده را با جدول روی پاکت مقایسه کنید. عدد بهدستآمده لقی است.
انتخاب رنگ درست پلاستیک گیج مهم است. برای بیشتر موتورهای سواری و وانت، رنجهای پایین (مثل پلاستیک گیج سبز آمریکایی MPG) مناسباند. برای موتورهای دیزل بزرگ و ماشینآلات سنگین سراغ رنجهای بالاتر مثل MPR یا MPB بروید. رنج دقیق هر مدل در صفحهی محصول آمده است. مقالهی پلاستیک گیج چیست جزئیات بیشتری دارد.
اشتباهات رایج
- خرید یاتاقان بدون اندازهگیری: خیلیها فقط با دیدن یاتاقان قدیمی سایز را حدس میزنند. ممکن است میل لنگ قبلاً تراش خورده باشد یا محورها سایز یکسان نداشته باشند.
- ثابت و متحرک با سایز متفاوت: گاهی فقط محورهای متحرک تراش میخورند. یاتاقان ثابت و متحرک باید جداگانه انتخاب شوند.
- بستن کپه بدون آچار تورک: بدون گشتاور درست، عدد پلاستیک گیج و شکل یاتاقان هر دو اشتباه میشود.
- فراموشکردن لقی طولی (End Play): بعد از تراش، لقی طولی میل لنگ هم باید با فیلر یا ساعت کنترل شود. اگر زیاد باشد، بغلیاتاقان (Thrust Washer) اورسایز لازم است. برای این کار از فیلر استفاده کنید. روش کار را در ساعت زدن میل لنگ توضیح دادهایم.
جمعبندی
میل لنگ استاندارد یعنی سایز کارخانهای و میل لنگ آندرسایز یعنی میل لنگی که تراش خورده و قطرش کمتر شده است. پلههای رایج تراش ۰٫۲۵، ۰٫۵۰، ۰٫۷۵ و ۱٫۰۰ میلیمتر است. هر تصمیمی باید بعد از اندازهگیری با میکرومتر گرفته شود. بعد از نصب یاتاقان هم لقی باید با پلاستیک گیج تأیید شود تا موتور با خیال راحت روشن شود. برای آشنایی با انواع یاتاقان، مقالهی سایزبندی یاتاقان را هم ببینید.
سؤالات متداول
میل لنگ چند بار میتواند تراش بخورد؟
بستگی به موتور دارد. معمولاً تا ۰٫۷۵ یا ۱٫۰۰ میلیمتر، به شرطی که سازندهی یاتاقان آن سایز را تولید کند و سختی سطح محور هنوز کافی باشد.
آیا میل لنگ آندرسایز ضعیفتر است؟
اگر تراش در محدودهی مجاز و با پرداخت درست انجام شود، عملکرد موتور عادی است. تراش بیش از حد یا از بین رفتن سختی سطح میتواند عمر محور را کم کند.
لقی مناسب یاتاقان چقدر است؟
عدد دقیق را کتاب تعمیرات هر موتور مشخص میکند. برای بیشتر خودروهای سواری این عدد در حد چند صدم میلیمتر است.