
در فرایند برش لیزری، پرتو لیزر فلز را ذوب میکند و جریان گاز پرفشاری که از نازل خارج میشود، مواد مذاب را از شیار برش بیرون میراند. به این گاز، گاز کمکی گفته میشود. سه گاز اصلی مورد استفاده در این فرایند عبارتاند از: اکسیژن، نیتروژن و هوای فشرده. انتخاب گاز کمکی مستقیماً بر رنگ و کیفیت لبه، سرعت برش، میزان گرمای ورودی به قطعه و عملیات تکمیلی پس از برش تأثیر میگذارد. در برش شیمها و قطعات استیل، برنج و مس از نیتروژن استفاده میکنیم. در ادامه دلیل این انتخاب را بررسی میکنیم.
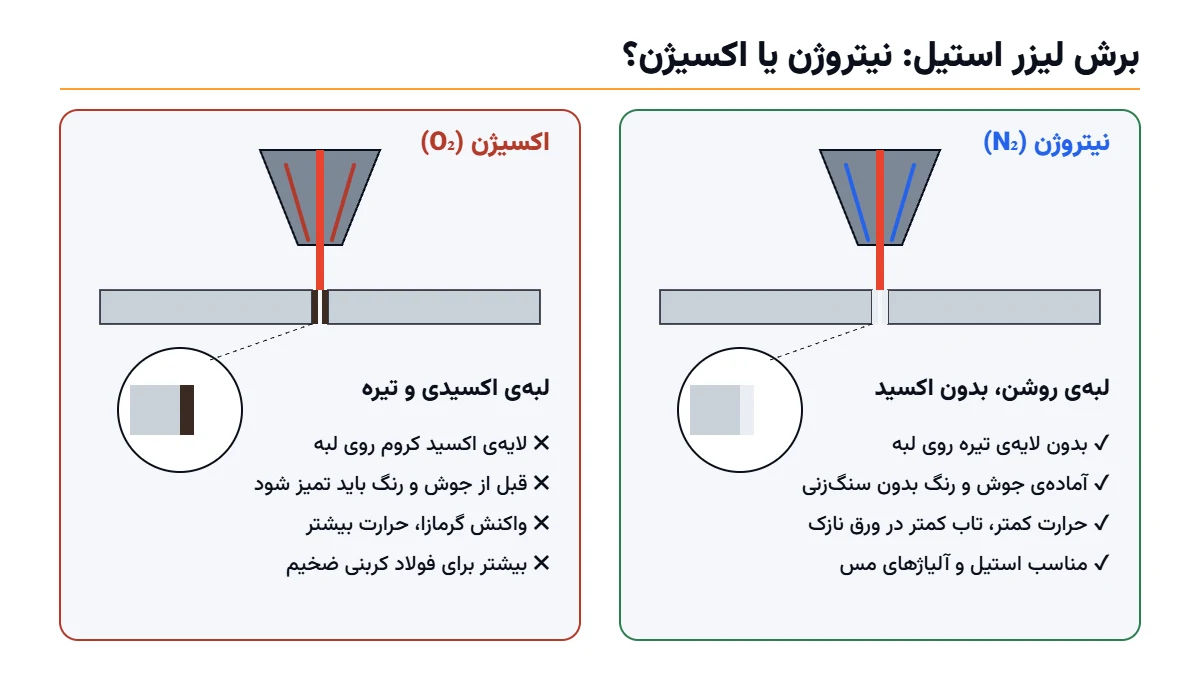
نیتروژن در برش لیزر چه میکند؟
نیتروژن گازی بیاثر است و در شرایط برش با فلز واکنش شیمیایی نمیدهد. وظیفهی آن خارج کردن مواد مذاب از شیار برش و جلوگیری از تماس اکسیژن هوا با ناحیهی برش است. به همین دلیل، سطح لبه اکسید نمیشود و رنگ طبیعی فلز حفظ میشود. این روش را گاهی برش ذوبی یا برش تمیز نیز مینامند.
اکسیژن چه فرقی دارد؟
اکسیژن با آهن واکنش شیمیایی میدهد و در جریان این واکنش گرما تولید میشود؛ بنابراین بخشی از انرژی موردنیاز برش از سوختن فلز تأمین میشود. به همین دلیل، برش فولاد کربنی ضخیم با اکسیژن میتواند با سرعت بیشتر و توان کمتر انجام شود. اما در برش استیل ضدزنگ، سطح لبه با یک لایهی اکسیدی تیره پوشیده میشود که رنگپذیری مناسبی ندارد و پیش از جوشکاری باید پاکسازی شود.
هوای فشرده چطور؟
ترکیب هوای فشرده حدود ۷۸ درصد نیتروژن و ۲۱ درصد اکسیژن است. هوا ارزانترین گزینه برای گاز کمکی محسوب میشود و برای قطعاتی که کیفیت ظاهری لبه اهمیت زیادی ندارد، کافی است. بااینحال، وجود اکسیژن در هوا باعث میشود لبهی استیل تا حدی زرد یا تیره شود.
مقایسهی سه گاز برای استیل ضدزنگ
| ویژگی | نیتروژن | اکسیژن | هوای فشرده |
|---|---|---|---|
| رنگ لبه | روشن، رنگ فلز | تیره و اکسیدی | کمی زرد |
| آمادهی جوش و رنگ | بله | نه؛ باید تمیز شود | برای کارهای غیرظاهری |
| گرمای اضافه | ندارد | دارد (واکنش گرمازا) | کم |
| هزینهی گاز | بیشتر | کمتر | کمترین |
| بهترین کاربرد | استیل، آلومینیوم، برنج و مس | فولاد کربنی ضخیم | قطعات غیرحساس |
چرا برای شیم نیتروژن مهم است؟
- لبهی بدون اکسید و بدون پلیسهی سخت: شیم باید کاملاً تخت و یکنواخت روی سطح پایه قرار بگیرد. وجود پلیسه یا لایهی اکسیدی در لبه میتواند مانع نشستن کامل شیم شود و فاصلهای ایجاد کند که عملاً بهصورت خطای ضخامت ظاهر میشود.
- گرمای کمتر، تاب کمتر: در شیمهایی با ضخامت ۰٫۰۵ تا ۰٫۵ میلیمتر، ورود گرمای اضافی میتواند باعث موجدار شدن ورق شود. در برش با نیتروژن، گرمای حاصل از واکنش سوختن فلز وجود ندارد.
- ظاهر و ماندگاری: استفاده از نیتروژن باعث میشود لبهی استیل روشن و بدون لک باقی بماند. در نتیجه، پس از برش نیازی به سنگزنی یا اسیدشویی نیست.
- برنج و مس: برش این دو فلز با نیتروژن نیز لبهی تمیزتری ایجاد میکند و از سیاه شدن رنگ لبه جلوگیری میشود.
خلوص و فشار نیتروژن
برای برشهای صنعتی، معمولاً نیتروژن با خلوص حدود ۹۹٫۹۵ درصد کافی است. در کاربردهای بسیار حساس، از نیتروژن با خلوص ۹۹٫۹۹ درصد و بالاتر استفاده میشود. فشار موردنیاز نیتروژن نیز بهمراتب بیشتر از اکسیژن است؛ برای مثال، یکی از راهنماهای سازندگان برای برش استیل با ضخامت ۱ تا ۶ میلیمتر، فشار حدود ۱۰ تا ۱۶ بار را پیشنهاد میکند. به همین دلیل، مصرف و هزینهی گاز در برش نیتروژنی بالاتر است و این موضوع بخشی از اختلاف هزینهی برش با کارگاههایی را توضیح میدهد که از اکسیژن یا هوای فشرده استفاده میکنند.
ضخامتهایی که ما میبُریم
محدودهی برش لیزری ما با استفاده از نیتروژن، شامل استیل ضدزنگ، برنج و مس با ضخامت ۰٫۰۵ تا ۲ میلیمتر است. برای آشنایی با نکات فنی برش شیمهای با ضخامت بسیار کم، مقالهی برش لیزری شیم ۰٫۰۵ میلیمتر و برای مقایسهی روش لیزری با قیچی و گیوتین، مقالهی برش ورق استیل نازک را مطالعه کنید.
سؤالات متداول
چرا لبهی استیل بعد از برش لیزر گاهی سیاه میشود؟
وقتی در برش لیزری از اکسیژن یا هوای فشرده بهعنوان گاز کمکی استفاده شود، سطح لبهی استیل اکسید شده و رنگ تیرهای پیدا میکند. اما استفاده از نیتروژن باعث میشود رنگ طبیعی فلز در لبه حفظ شود.
برش با نیتروژن گرانتر است؟
بله. در برش با نیتروژن، گاز با فشار بالاتر و مصرف بیشتری استفاده میشود و همین موضوع هزینهی برش را افزایش میدهد. در مقابل، لبهی قطعه به سنگزنی و تمیزکاری تکمیلی نیاز نخواهد داشت.
برنج و مس را هم با نیتروژن میبُرید؟
بله. برش لیزری استیل ضدزنگ، برنج و مس با استفاده از نیتروژن در محدودهی ضخامت ۰٫۰۵ تا ۲ میلیمتر انجام میشود.
منابع
- Style CNC — Laser cutting assist gas
- nexAir — Nitrogen in laser cutting
- Process Sensing — The role of nitrogen in laser cutting
- Josef Gases — Oxygen or nitrogen for steel laser cuts
خرید و سفارش: مشخصات شیم شکافدار استیل، کیتهای آمادهی PG TMAS و شیمهای سفارشی طبق نقشه را در صفحهی شیم برشخورده و کیت شیم مشاهده کنید. برای ثبت سفارش یا دریافت مشاوره میتوانید از طریق واتساپ ۰۹۱۳۹۰۴۵۲۵۵ پیام بدهید. ارسال از شیراز به تمام شهرها انجام میشود.