
شیمهای با ضخامت کم، مانند ۰٫۰۵ و ۰٫۱ میلیمتر، معمولاً در مراحل پایانی الایمنت به کار میروند؛ یعنی زمانی که پس از استفاده از شیمهای ضخیمتر، فقط چند صدم میلیمتر اصلاح ارتفاع باقی مانده است. برش این ورقها به دلیل ضخامت کم، حساسیت بالایی دارد و جلوگیری از ایجاد موج، پلیسه و تاخوردگی در آنها اهمیت زیادی دارد. ما شیمهای استیل، برنج و مس را از ضخامت ۰٫۰۵ میلیمتر با استفاده از لیزر و گاز نیتروژن برش میدهیم. در این مقاله، چالشهای فنی این فرایند را بررسی میکنیم.
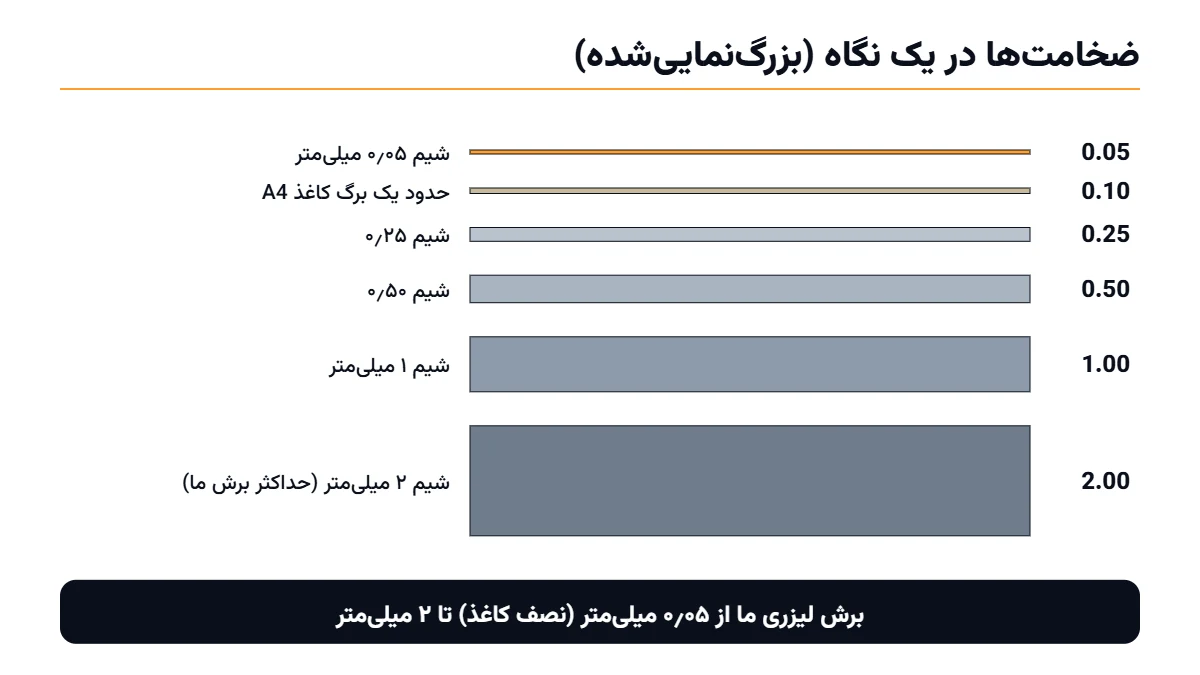
۰٫۰۵ میلیمتر یعنی چقدر؟
ضخامت یک برگ کاغذ معمولی A4 حدود ۰٫۱ میلیمتر است؛ بنابراین شیم ۰٫۰۵ تقریباً نصف ضخامت کاغذ را دارد. به ورقهایی با این ضخامت، فویل هم گفته میشود. برای آشنایی با کاربردهای فویل استیل، مقالهی فویل استیل را ببینید.
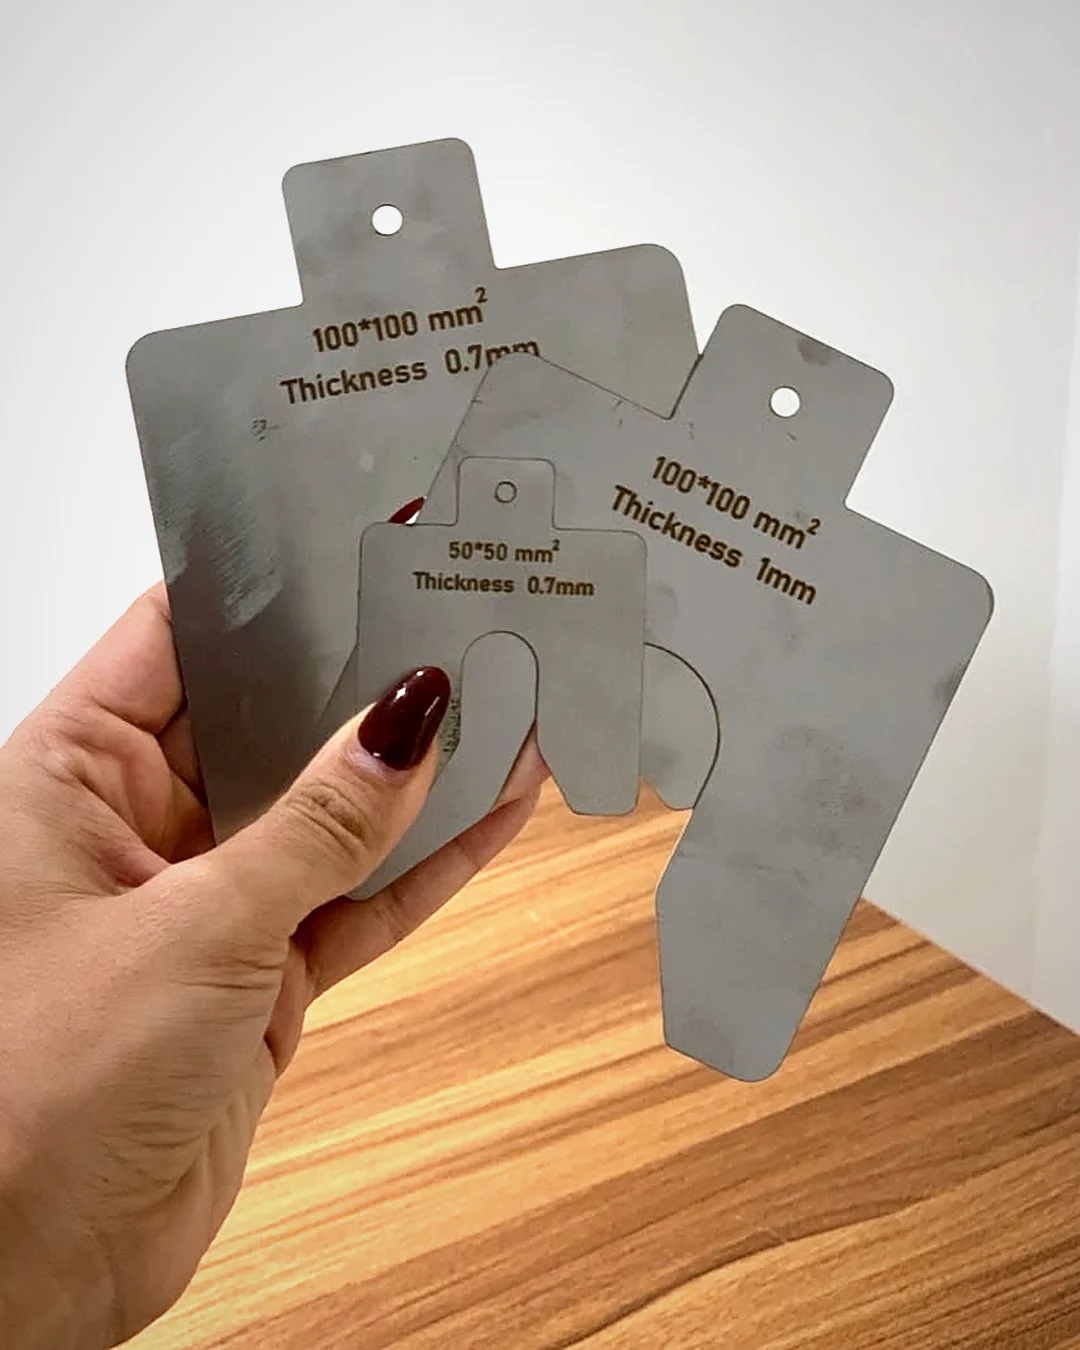
چرا قیچی و پرس برای شیم نازک مناسب نیستند؟
- قیچی: برش با قیچی معمولاً باعث خمشدن لبه و ایجاد پلیسه میشود. در شیم ۰٫۰۵، حتی پلیسهای با ارتفاع چند صدم میلیمتر میتواند خطایی هماندازهی ضخامت خود شیم ایجاد کند. روش صحیح برش دستی را در مقالهی برش شیم از رول توضیح دادهایم.
- پرس و قالب: این روش برای تولید در تیراژ بالا مناسب است؛ اما برای هر شکل به قالب اختصاصی نیاز دارد که هزینهی ساخت را افزایش میدهد. از طرف دیگر، در ورقهای با ضخامت کم باید لقی قالب بسیار محدود باشد، در غیر این صورت لبههای قطعه پلیسهدار میشوند.
- لیزر: برش لیزر بدون تماس مستقیم با ورق انجام میشود و به قالب نیاز ندارد. شکل قطعه مستقیماً از فایل طراحی گرفته میشود و شیم صدم دقیقاً مثل شیم اول درمیآید.
چالشهای برش لیزری ورق خیلی نازک
- گرما و تابیدگی: ورقهای با ضخامت کم بهسرعت تحت تأثیر حرارت قرار میگیرند و ممکن است موجدار شوند. به همین دلیل، توان دستگاه، سرعت برش و حالت پرتو باید متناسب با هر ضخامت تنظیم شود. استفاده از گازی مانند نیتروژن که گرمای اضافی در فرایند ایجاد نمیکند نیز اهمیت دارد.
- بلندشدن ورق بر اثر فشار گاز: جریان گاز برش ممکن است فویل را از سطح میز بلند کند و موقعیت کانون پرتو را تغییر دهد. برای جلوگیری از این مشکل، ورق باید کاملاً صاف و محکم روی میز دستگاه قرار بگیرد.
- جزئیات بسیار ریز: هنگام برش قطعاتی که فاصلهی کمی از یکدیگر دارند، حرارت در ناحیهی برش تجمع پیدا میکند و احتمال سوختن قطعات باریک افزایش مییابد. به همین دلیل، فاصلهگذاری قطعات و ترتیب اجرای برش در چیدمان فایل اهمیت زیادی دارد.
- جابهجایی پس از برش: شیم ۰٫۰۵ با کوچکترین خمشدگی ممکن است برای همیشه تا بخورد. بنابراین هنگام خارجکردن قطعات از دستگاه، جابهجایی و بستهبندی باید با دقت زیادی انجام شود.
جنس مناسب برای شیم نازک
برای ضخامتهای ۰٫۰۵ تا ۰٫۵، استیل ضدزنگ فنری انتخاب مناسبتری نسبت به استیل ساده است؛ چون در صورت خمشدن جزئی، به حالت اولیه برمیگردد و فرم صاف خود را حفظ میکند. در مقابل، ورق سادهی آنیلشده در این محدودهی ضخامت بهراحتی چروک میشود. برنج و مس نیز به دلیل نرمی بیشتر، در کاربردهای خاص مانند مصارف الکتریکی یا محیطهایی که نباید جرقه ایجاد شود، استفاده میشوند.
نکات استفاده از شیم خیلی نازک
- برای جلوگیری از چروکشدن شیم با ضخامت کم زیر پایه، آن را بین دو شیم ضخیمتر قرار دهید.
- شیمهای تاخورده یا موجدار را دوباره استفاده نکنید؛ زیرا پس از تغییر شکل، ضخامت واقعی آنها دیگر با عدد حکشده مطابقت ندارد.
- شیمها را در محیطی خشک و بهصورت صاف نگهداری کنید. برای جلوگیری از تماس و جابهجایی ناخواستهی قطعات، از کیف یا جعبهی دارای محفظههای جداگانه استفاده کنید.
- برای اطمینان از ضخامت واقعی شیم، آن را با میکرومتر اندازهگیری کنید. روش صحیح اندازهگیری در مقالهی اندازهگیری ضخامت شیم با میکرومتر توضیح داده شده است.
سؤالات متداول
نازکترین شیمی که با لیزر میبُرید چقدر است؟
ضخامت ۰٫۰۵ میلیمتر، قابل ارائه از جنس استیل ضدزنگ، برنج و مس.
شیم ۰٫۰۵ را با قیچی ببُرم یا لیزر؟
برای برش یکی دو عدد شیم ساده، استفاده از قیچی تیز و انجام پلیسهگیری کافی است. اما برای تعداد بیشتر یا قطعاتی با هندسهی دقیق، برش لیزر امکان تولید شیمهایی صاف و بدون پلیسه را فراهم میکند.
شیم نازک ساده بخرم یا فنری؟
در محدودهی ضخامت ۰٫۰۵ تا ۰٫۵ میلیمتر، استیل فنری انتخاب مناسبتری است؛ چون در برابر خمشدگی مقاومت بیشتری دارد و فرم صاف خود را حفظ میکند.
منابع
- Easy-Laser — The dos and don’ts of shimming
- BBW Lasertechnik — Laser processing of foils
- Acoem — Shims and shim handling
خرید و سفارش: برای مشاهدهی شیمهای شکافدار استیل، کیتهای آمادهی PG TMAS و شیمهای سفارشی طبق نقشه، به صفحهی شیم برشخورده و کیت شیم مراجعه کنید. برای ثبت سفارش یا دریافت مشاوره، از طریق واتساپ ۰۹۱۳۹۰۴۵۲۵۵ پیام بدهید. ارسال از شیراز به همهی شهرها انجام میشود.