
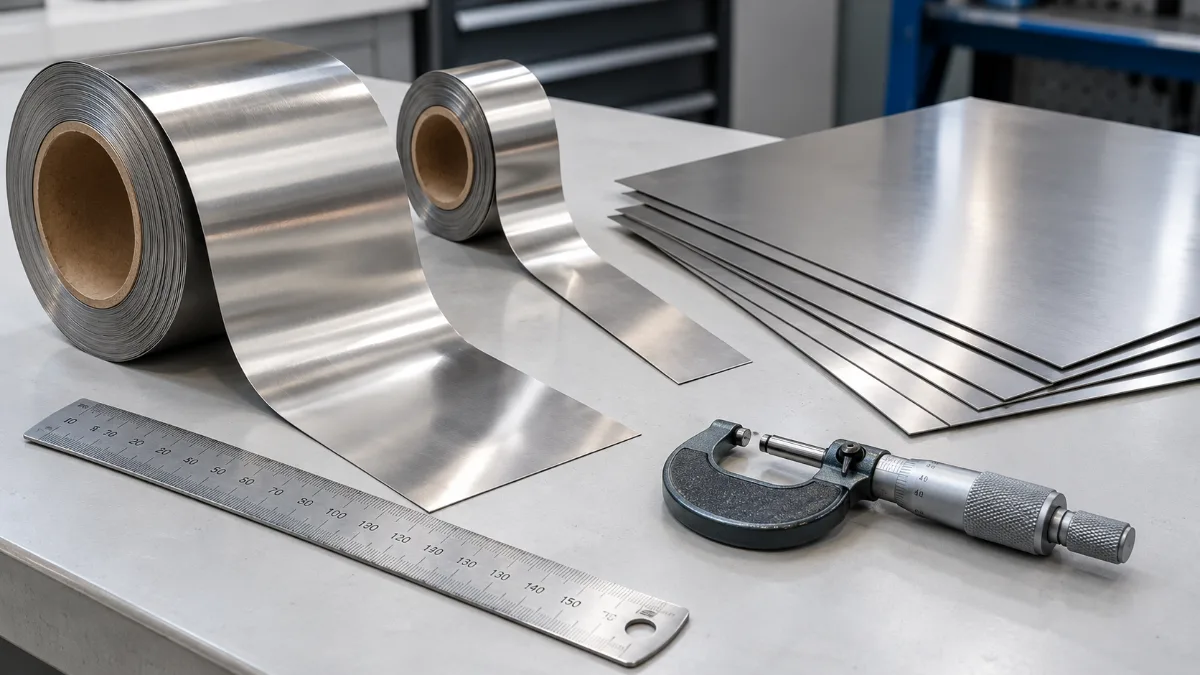
دو رول استیل با ضخامت و عرض یکسان لزوماً کیفیت و رفتار یکسانی ندارند. ممکن است یک رول پس از بازشدن کاملاً صاف روی میز قرار بگیرد، اما رول دیگر دارای لبههای موجدار یا برآمدگی در قسمت میانی باشد. این ویژگی با عنوان صافی (Flatness) شناخته میشود و در کاربردهایی مانند شیمسازی، قطعات پرسی و خطوطی که ورق از دستگاه عبور میکند، بهاندازه ضخامت اهمیت دارد. در این مقاله انواع ناصافی، دلایل ایجاد آن و روشهای کنترل صافی ورق هنگام تهیه را بررسی میکنیم.
چرا صافی مهم است؟
طبق توضیحات Ulbrich، از تولیدکنندگان نوار دقیق، مطابقت ضخامت و عرض ورق با استاندارد بهتنهایی تضمینکننده عملکرد مناسب آن در خط تولید نیست؛ صافی ورق نیز باید تعریف و کنترل شود. برای مثال، شیم موجدار هنگام شیم گذاری مانند فنر عمل میکند و باعث ایجاد سافت فوت فنری میشود. در عملیات پرس و قالبسازی نیز ناصافی ورق میتواند تغذیه صحیح دستگاه را مختل کند. این مشکل در ورقهای با ضخامت کم و عرض زیاد بیشتر به چشم میآید.
چهار نوع ناصافی رایج
| نوع | ظاهر | اثر |
|---|---|---|
| موج لبه (Edge wave) | موجهای تکراری در طول لبهها | گیر کردن در تغذیه و خراب شدن لبهی شیم |
| برآمدگی وسط (Center buckle) | باد کردن یا قلمبگی وسط ورق در حالی که لبهها صافاند | شیم صاف نمینشیند؛ مشکل در پرس |
| انحنای عرضی (Crossbow) | خمیدگی ورق در جهت عرض | تماس ناقص با سطح |
| انحنای رولی (Coil set) | ورق بعد از باز شدن، در جهت طول حالت رول را حفظ میکند | رایج در رولهای نازک؛ در رول نرم یا نیمسخت با صاف کردن کم میشود، در رول تمامسخت ممکن است دوباره برگردد |
علت ناصافی چیست؟
- تنشهای باقیماندهی نورد سرد: اگر میزان نورد در لبهها و بخش میانی ورق یکسان نباشد، طول این قسمتها اندکی با هم تفاوت پیدا میکند و در نتیجه سطح ورق دچار موج میشود.
- تاج یا گوهی ورق در نورد گرم: تغییرات ضخامت در عرض ورق، که به شکل تاج یا گوه ایجاد میشود، ممکن است در مراحل بعدی تولید نیز به ورق منتقل شود.
- مراحل بعدی تولید: عملیات آنیل، برش طولی و پیچیدن نوار به شکل رول نیز میتوانند بر شکل و صافی ورق تأثیر بگذارند.
تولیدکنندهها صافی را چطور اصلاح میکنند؟
روش اصلی اصلاح ناصافی، صافکاری کششی (Tension leveling) است. در این فرایند، نوار تحت کشش کنترلشده از میان مجموعهای از غلتکهای خمکننده عبور میکند تا اختلاف طول بخشهای مختلف آن اصلاح شود. این روش تمام عرض ورق را تحت تأثیر قرار میدهد؛ بااینحال، برای مواد بسیار سخت یا گریدهای فنری محدودیت دارد، زیرا انعطافپذیری این مواد برای انجام فرایند کافی نیست.
صافی را چطور میسنجند؟
- موج لبه: برای ارزیابی موج لبه میتوان درصد شیب را از رابطه زیر محاسبه کرد: (ارتفاع موج ÷ طول یک موج) × ۱۰۰. هرچه مقدار بهدستآمده کمتر باشد، صافی ورق بهتر است.
- انحنای عرضی: میزان انحنای ورق نسبت به سطح صاف که معمولاً بر اساس عرض ورق اندازهگیری و گزارش میشود.
- انحنای رولی: برای اندازهگیری این پارامتر، نمونهای با طول مشخص روی سطح صاف قرار میگیرد و ارتفاع انتهای نمونه نسبت به سطح اندازهگیری میشود.
استاندارد ASTM A1030 مرجع اصطلاحات مرتبط با صافی ورق و روشهای اندازهگیری آن است.
بررسی صافی هنگام خرید؛ روش سادهی کارگاهی
- برای بررسی صافی رول، ابتدا یک متر از آن را باز کنید و روی سطحی کاملاً صاف، مانند صفحه صافی یا میز سنگی، قرار دهید.
- لبههای ورق را از زاویه کنار بررسی کنید؛ در این حالت، وجود موج در لبهها بهخوبی قابل تشخیص است.
- با استفاده از فیلر گیج، فاصله زیر بخش میانی و لبههای ورق را نسبت به سطح صاف کنترل کنید.
- وجود مقداری انحنای رولی در رولهای با ضخامت کم طبیعی است؛ اما موجدارشدن یا ایجاد برآمدگی در سطح ورق طبیعی نیست.
صافی در شیمگذاری
شیم باید کاملاً صاف باشد؛ هر موج کوچک یعنی تماس ناقص و دستهشیم فنری. به همین دلیل منابع الاینمنت شیم آماده و صاف را به شیم دستساز ترجیح میدهند (قواعد شیمگذاری) و اگر شیم را از رول میبرید، باید آن را صاف و پلیسهگیری کنید (برش شیم از رول).
سؤالات متداول
رول نازک شما بعد از باز شدن صاف میشود؟
رولهای با ضخامت بسیار کم معمولاً مقداری انحنای رولی دارند. هنگام شیم گذاری، فشار پیچ پایه میتواند شیم را در محل نصب صاف نگه دارد؛ اما رول استیل فنری پس از برداشتن فشار تمایل دارد تا حدی به شکل اولیه خود برگردد. در مقابل، ورق ۱ × ۲ متر از ابتدا بهصورت تخت عرضه میشود.
رول ارزانتر چه ریسکی دارد؟
در بسیاری از موارد، هنگام تهیه ورق فقط ضخامت اسمی بررسی میشود و کنترل صافی، وضعیت لبهها و تلرانسها نادیده گرفته میشود. در نتیجه ممکن است ضخامت ورق مطابق مقدار اسمی باشد، اما سطح آن موج داشته باشد یا لبهها دارای پلیسه باشند (اشتباههای رایج در خرید).
مشخصات و قیمت روز رول و ورق استیل در صفحه ورق استیل و رول استیل قابل مشاهده است.