
برش ورق استیل با ضخامت کم در نگاه اول کار سادهای به نظر میرسد، اما به دلیل سختی بیشتر استیل نسبت به آهن و تمرکز حرارت هنگام برش، انتخاب ابزار و روش مناسب اهمیت زیادی دارد. همچنین استفاده از ابزار آلوده به ذرات آهن میتواند باعث ایجاد لکه و زنگزدگی در لبههای برش شود. روش مناسب برش به ضخامت ورق، میزان دقت موردنیاز و تعداد قطعات بستگی دارد. در این مقاله، روشهای متداول برش ورق و رول استیل در محدودهی ضخامت ۰٫۰۲ تا ۲ میلیمتر را با هم مقایسه میکنیم.
کدام روش برای کدام ضخامت؟
| روش | ضخامت مناسب | مزیت | محدودیت |
|---|---|---|---|
| قیچی دستی ورقبری | تا حدود ۰٫۵ میلیمتر | ارزان، در دسترس | پلیسه، خم شدن لبه، خستگی در استیل فنری |
| کاتر روی صفحهی سخت | فویل ۰٫۰۲ تا ۰٫۱ | برش تمیز روی فویل | فقط ضخامتهای خیلی کم |
| قیچی برقی / نیبلر | تا حدود ۱ تا ۱٫۵ میلیمتر | برش منحنی، سرعت | لبهی دندانهای در نیبلر |
| گیوتین | همهی ضخامتهای رایج ورق | برش مستقیم سریع و تمیز | فقط خط مستقیم؛ کمی پلیسه |
| برش لیزر فایبر | معمولاً از حدود ۰٫۲ میلیمتر به بالا (نازکتر با کارگاه مجهز) | دقیق، شکلهای پیچیده، تیراژ | نیاز به فایل نقشه و کارگاه لیزر |
| واترجت | همهی ضخامتها | بدون حرارت؛ بدون تغییر رنگ | گرانتر و کندتر |
| سنگ فرز با صفحهی برش اینوکس | ۰٫۵ تا ۲ میلیمتر | دمدستی برای برش کوتاه | حرارت، تغییر رنگ، لبهی زبر |
| پلاسما (هوابرش) | از حدود ۰٫۵ میلیمتر | سریع، مناسب ضخامتهای بالاتر | لبهی زبر و تغییر رنگ؛ ورق خیلی نازک ممکن است تاب بردارد |
| اکسیاستیلن (برش با گاز) | قابل استفاده نیست | — | استیل ضدزنگ را نمیبرد، چون اکسید کروم دیرگداز تشکیل میشود |
نکتهی مهم: آلودگی آهن
استفاده از صفحهی برش، سوهان یا برس سیمی که قبلاً برای کار روی آهن به کار رفته است، میتواند ذرات آهن را به لبهی استیل منتقل کند. این ذرات ممکن است پس از چند روز به شکل لکههای زنگزدگی ظاهر شوند. این زنگزدگی ناشی از خود استیل نیست، اما علاوه بر ایجاد ظاهر نامطلوب، میتواند زمینهی خوردگی موضعی را فراهم کند.
- برای برش و پرداخت استیل، حتماً از صفحهی برش و ساب مخصوص اینوکس استفاده کنید.
- ابزار مورد استفاده برای استیل را از ابزارهای مخصوص آهن جدا نگه دارید تا آلودگی متقاطع ایجاد نشود.
- اگر روی سطح استیل لکههای زنگزدگی مشاهده کردید، روشهای پاکسازی و پسیواسیون را در چرا استیل زنگ میزند بررسی کنید.
برش لیزر ورق استیل؛ نکات طراحی
- فایل نقشهی قطعات را با فرمت DXF، در مقیاس ۱:۱ و با درج ابعاد برحسب میلیمتر آماده کنید.
- هنگام چیدمان قطعات، فاصلهای در حد چند میلیمتر بین آنها در نظر بگیرید تا حرارت بیش از حد در یک ناحیه متمرکز نشود و قطعات دچار تابیدگی نشوند.
- در طراحی نقشه، به محدودیت ابعاد سوراخها توجه کنید؛ ایجاد سوراخهایی که قطر آنها بسیار کمتر از ضخامت ورق است، ممکن است با دقت موردنظر امکانپذیر نباشد.
- برای جلوگیری از آسیبدیدن سطح ورقهای براق و خشدار، آنها را همراه با فیلم محافظ به کارگاه برش ارسال کنید.
- در تولید تعداد بالای قطعات، چیدمان بهینه روی یک برگ با ابعاد ۱ × ۲ متر میتواند میزان دورریز ورق را کاهش دهد.
بعد از برش
- پلیسهگیری: پلیسههای لبه را با سوهان نرم یا سنباده برطرف کنید. باقی ماندن پلیسه هم خطر بریدگی دارد و هم میتواند باعث بلند شدن شیم از سطح محل نصب شود.
- صافکاری: اگر لبهی قطعه هنگام برش خم شده است، آن را روی سطحی صاف قرار دهید و با چکش پلاستیکی بهآرامی صاف کنید.
- تمیزکاری: پس از اتمام برش و پرداخت، برادهها و روغن باقیمانده روی قطعه را کاملاً پاک کنید.
- کنترل ابعاد و ضخامت: ابعاد قطعه را با کولیس و ضخامت ورق را با میکرومتر اندازهگیری و کنترل کنید.
روش کامل و نکات اجرایی برش شیم از رول را در برش شیم از رول در کارگاه توضیح دادهایم.
سؤالات متداول
رول ۰٫۰۵ میلیمتر را با چه ببرم؟
برای برش دستی فویل میتوانید از قیچی تیز یا کاتر روی صفحهی صاف استفاده کنید. برای جلوگیری از چروک شدن فویل، آن را هنگام برش بین دو لایه مقوا قرار دهید.
ورق را به اندازه برش میزنید؟
اگر به خدمات برش نیاز دارید، بهتر است پیش از ثبت سفارش، جزئیات کار را هماهنگ کنید. شمارهی واتساپ: ۰۹۱۳۹۰۴۵۲۵۵.
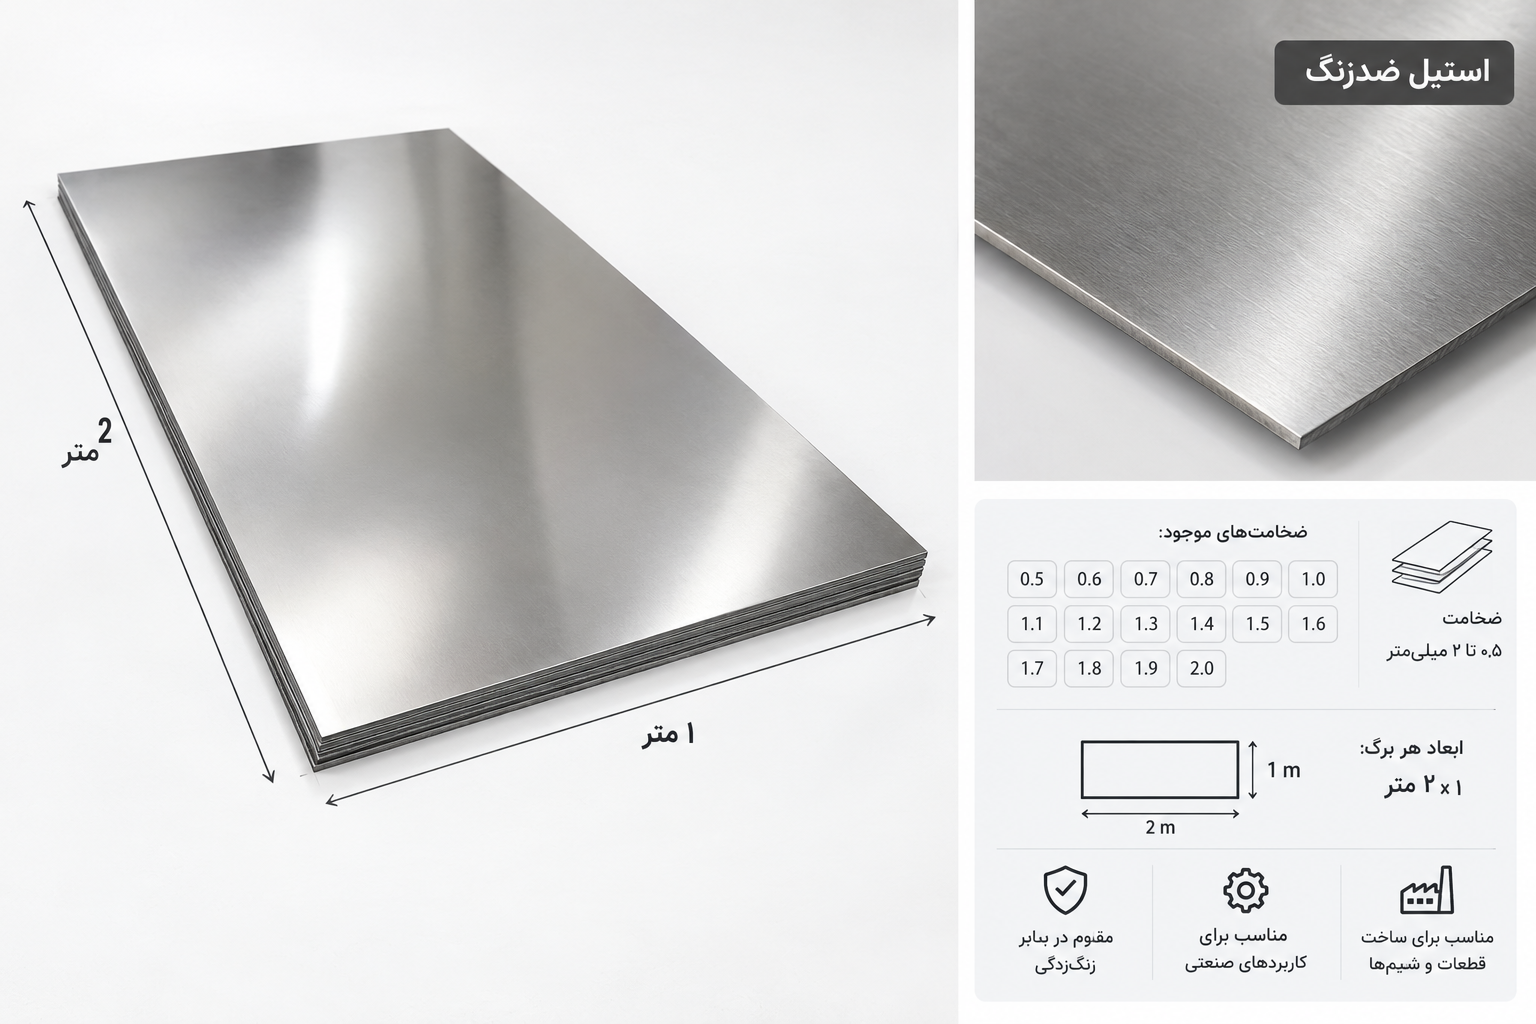
ورق استیل در ابعاد ۱ × ۲ متر با ضخامت ۰٫۵ تا ۲ میلیمتر و رول متری با ضخامت ۰٫۰۲ تا ۱ میلیمتر، همراه با قیمت روز، در صفحهی ورق استیل و رول استیل معرفی شدهاند.
مطالب مرتبط: برای آشنایی بیشتر با انواع شیم و روشهای ساخت آن، مطالب شیم برشخورده و کیت شیم PG TMAS، انواع شیم برشخورده در صنعت، سفارش شیم طبق نقشه و برش لیزر استیل با نیتروژن را مطالعه کنید.