
خیلی از کارگاهها و کارخانهها با وجود صرف وقت و هزینه برای شیمگذاری، باز هم با لرزش، صدای غیرعادی یا خرابی زودرس بلبرینگ روبهرو میشوند. دلیلش معمولاً خودِ شیمگذاری نیست، بلکه چند اشتباه تکراری در روند تراز است که خیلی وقتها دیده نمیشود. در این مقاله ۵ اشتباه رایج در تراز ماشینآلات و راه رفع هرکدام با شیم پلیت درست را بررسی میکنیم.
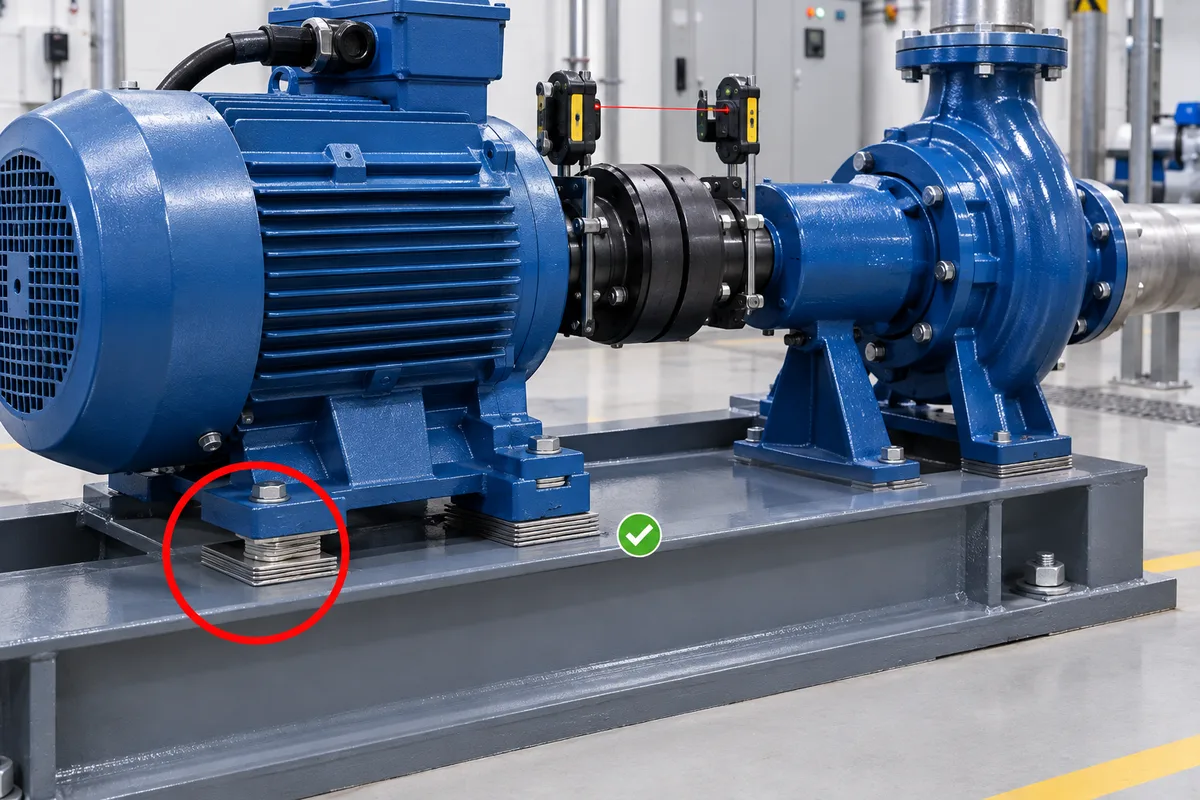
چرا تراز نادرست هزینه سنگینی دارد؟
عدم تراز شفت صرفاً یک عدد نادرست در گزارش اندازهگیری نیست. این مشکل بهمرور باعث افزایش لرزش، بالا رفتن بیشازحد دمای بلبرینگ، افزایش مصرف انرژی موتور و در نهایت خرابی زودهنگام کوپلینگ یا بلبرینگ میشود. هزینهی تعمیر یا تعویض این قطعات معمولاً چند برابر هزینهای است که برای ترازکاری صحیح و بهموقع صرف میشود.
۵ اشتباه رایج در تراز ماشینآلات
۱. نادیده گرفتن سافت فوت قبل از شیمگذاری
اگر پایههای موتور یا پمپ پیش از سفتکردن پیچها بهطور کامل و یکنواخت روی فونداسیون قرار نگیرند، شیم گذاری مراحل بعدی نیز نتیجهی مطلوبی نخواهد داشت. این وضعیت با عنوان سافت فوت شناخته میشود و باید پیش از شروع هرگونه عملیات تراز، بهصورت مستقل بررسی و برطرف شود.
۲. استفاده از شیم بیکیفیت یا ضخامت نامشخص
استفاده از شیمی که ضخامت واقعی آن با مقدار درجشده روی برچسب مطابقت ندارد یا در سطح خود یکنواخت نیست، همان میزان خطا را به تراز نهایی منتقل میکند. پیش از خرید، حتماً چکلیست خرید شیم پلیت باکیفیت را بررسی کنید.
۳. تراز فقط در یک جهت (فقط زاویهای یا فقط موازی)
یکی از خطاهای رایج در ترازکاری، اصلاح عدم توازن موازی (offset) بدون بررسی عدم توازن زاویهای (angular) است؛ گاهی نیز وضعیت برعکس اتفاق میافتد. تراز صحیح باید هر دو نوع خطا را بهطور همزمان در دو صفحهی افقی و عمودی بررسی کند. در غیر این صورت، حتی اگر کوپلینگ در نگاه اول صاف به نظر برسد، مشکل لرزش همچنان باقی خواهد ماند.
۴. عدم درنظرگرفتن رشد حرارتی (Thermal Growth)
بسیاری از ماشینآلات در حالت سرد تراز میشوند؛ در حالی که پس از چند ساعت کارکرد و افزایش دما، بدنه و شفت دچار انبساط جزئی میشوند و وضعیت تراز اولیه تغییر میکند. در تجهیزات حساس یا ماشینآلاتی با دمای کارکرد بالا، بهتر است این موضوع را با کارشناس تراز خود بررسی کنید تا جبران لازم در محاسبات تراز در نظر گرفته شود.
۵. اتکا به چشم یا خطکش بهجای ابزار دقیق
تشخیص لقی با چشم یا خطکش، دقت لازم در حد صدم میلیمتر را فراهم نمیکند؛ در حالی که همین اختلاف کوچک میتواند بر عمر بلبرینگ تأثیر بگذارد. برای اندازهگیری هممحوری از ساعت اندیکاتور یا دستگاه تراز لیزری استفاده کنید و ارتفاع پایهها را با شیم پلیت دارای ضخامت دقیق اصلاح کنید. توجه داشته باشید که پلاستیگیج برای اندازهگیری لقی یاتاقان به کار میرود، نه برای تراز شفت.
جمعبندی: تراز درست، یک فرآیند چندمرحلهای است
شیم گذاری تنها یکی از مراحل ترازکاری صحیح ماشینآلات است. برای جلوگیری از تکرار لرزش و خرابی زودهنگام، باید تمام موارد بهصورت همزمان رعایت شوند: رفع سافت فوت، استفاده از شیم باکیفیت و دارای ضخامت دقیق، بررسی هر دو نوع خطای زاویهای و موازی و در نظر گرفتن رشد حرارتی در تجهیزات حساس.
سوالات پرتکرار
چرا با وجود شیمگذاری، لرزش موتور از بین نمیرود؟
در بیشتر موارد، علت باقیماندن لرزش این است که سافت فوت بهدرستی برطرف نشده، شیم استفادهشده ضخامت دقیقی ندارد یا تنها یکی از خطاهای تراز، یعنی خطای زاویهای یا موازی، اصلاح شده و خطای دیگر همچنان باقی مانده است.
آیا رشد حرارتی روی همه ماشینآلات مهم است؟
در درجهی اول، رشد حرارتی برای تجهیزاتی اهمیت دارد که دمای کارکرد آنها بهطور محسوسی بالاتر از دمای محیط است. برای ماشینآلات معمولی، تراز در حالت سرد معمولاً کافی است؛ با این حال، در تجهیزات حساس بهتر است با کارشناس تراز مشورت کنید.
برای اندازهگیری دقیق لقی قبل از شیمگذاری چه ابزاری بهتر است؟
پلاستیگیج برای اندازهگیری لقیهای بسته و پنهان، مانند لقی یاتاقانها، مناسب است. در مقابل، ساعت اندازهگیری دیجیتال یا دستگاههای تراز لیزری برای اندازهگیری دقیق زاویه و آفست کوپلینگ استفاده میشوند.
تهیه شیم پلیت برای تراز دقیق
برخی از خطاهای رایج در شیم گذاری، مانند روی هم قرار دادن تعداد زیادی شیم یا استفاده از شیمهای دارای لبهی پلیسهدار، با در اختیار داشتن یک کیت کامل از شیم برشخورده کمتر اتفاق میافتند. کیت PG TMAS 510 شامل سه سایز و ۹ ضخامت است که همگی در یک مجموعه ارائه میشوند.
در فروشگاه پلاستیک گیج، شیم پلیت با ضخامت دقیق و جنس اروپایی، در کنار پلاستیگیج مخصوص اندازهگیری لقی، در دسترس است. مشاهده محصولات: دستهبندی شیم پلیت — ارسال فوری به سراسر کشور.
بیشتر بخوانید: تنش لوله و الایمنت پمپ، رشد حرارتی در الایمنت، گزارش الایمنت.