
پمپی که پس از هر بار الاینمنت دوباره دچار لرزش میشود یا الکتروموتوری که بلبرینگ آن زودتر از موعد خراب میشود، ممکن است یک ایراد پنهان داشته باشد: سافت فوت. سافت فوت زمانی اتفاق میافتد که یکی از پایههای دستگاه بهطور کامل روی شاسی قرار نگیرد. در این شرایط، با سفت کردن پیچ پایه، بدنهی دستگاه تحت تنش قرار میگیرد و تغییر شکل میدهد. در این مقاله، روش تست سافت فوت پمپ و الکتروموتور را با استفاده از فیلر گیج و ساعت اندیکاتور، مرحلهبهمرحله بررسی میکنیم و نحوهی اصلاح هر نوع سافت فوت با شیم را توضیح میدهیم. اگر با تعریف سافت فوت و اثرات آن آشنا نیستید، مقالهی سافت فوت در ماشینآلات را مطالعه کنید. تمرکز اینجا بر روشهای عملی تست و رفع ایراد است.
چرا سافت فوت باید قبل از الاینمنت رفع شود؟
وقتی یکی از پایهها بهدرستی روی شاسی ننشسته باشد، سفت کردن پیچ آن باعث تاب برداشتن جزئی بدنهی موتور یا پمپ میشود. در نتیجه، مقادیر الاینمنت در هر بار اندازهگیری تغییر میکنند و تکرارپذیری ندارند. این وضعیت میتواند لرزش دستگاه را افزایش دهد و باعث برهم خوردن لقیهای داخلی پمپ و گیربکس شود. به همین دلیل، سازندگان تجهیزات الاینمنت، تست سافت فوت را اولین قدم در فرایند تراز کردن ماشینآلات میدانند.
چهار نوع سافت فوت
| نوع | نشانه | راه رفع |
|---|---|---|
| موازی (لقشدن ضربدری) | دستگاه مثل میز لق روی دو پایهی ضربدری تکان میخورد؛ زیر پایه فاصلهی یکنواخت دیده میشود | زیر پایهی کوتاه شیم بگذارید تا تکان قطع شود |
| زاویهدار (پایهی کج) | فیلر از یک گوشهی پایه رد میشود و از گوشهی دیگر نه؛ فاصله گوهای است | بهترین راه: ماشینکاری پایه یا شاسی؛ در غیر این صورت یک شیم جزئی (نیمشیم) که فقط همان فاصله را پر کند. شیم پلهای فقط برای حالتهای شدید در تجهیزات بزرگ |
| فنری (اسفنجی) | فیلر هیچ فاصلهای پیدا نمیکند ولی ساعت با شل کردن پیچ جابهجایی نشان میدهد | زیر پایه را کامل تمیز کنید و دستهشیمهای کهنه، زنگزده یا زیاد را با شیم نو و مقاوم به لهشدگی عوض کنید |
| القایی | چند پایهی یک سمت یا یک انتها با هم سافت فوت نشان میدهند | نیروی خارجی را حذف کنید: تنش لوله، کوپلینگ، تسمه یا پیچهای جک که سفت ماندهاند |
ابزار لازم
- فیلر گیج با تیغههای ۰٫۰۵ و ۰٫۱۲ میلیمتر (معادل ۰٫۰۰۲ و ۰٫۰۰۵ اینچ)
- ساعت اندیکاتور به همراه پایهی مغناطیسی، یا دستگاه الاینمنت لیزری مجهز به قابلیت تست سافت فوت
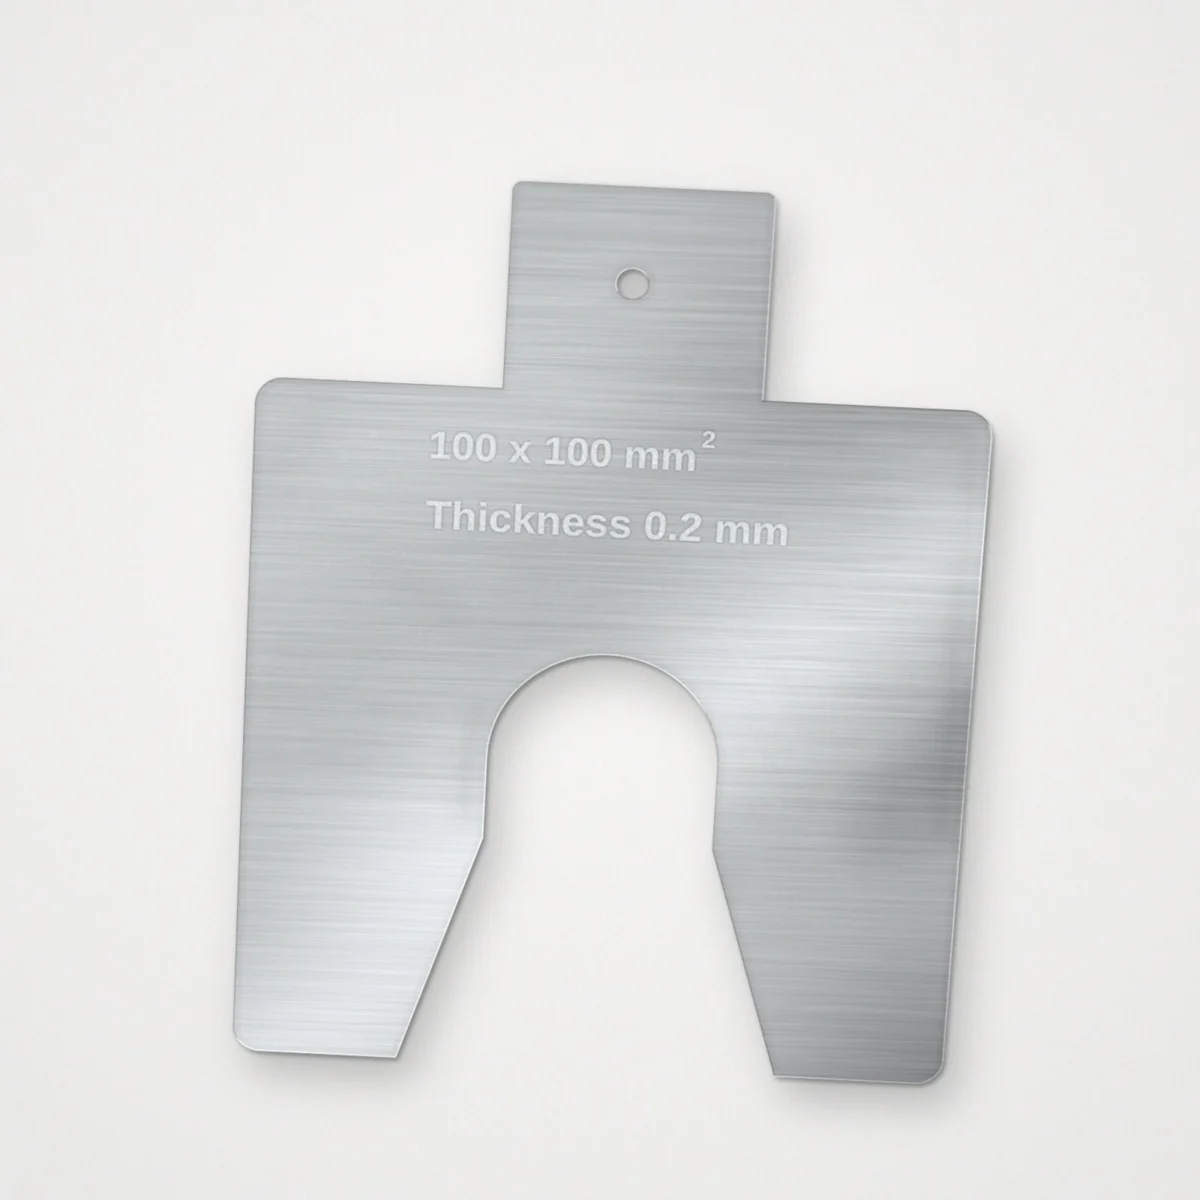
- شیم استیل تمیز؛ ترجیحاً شیم برشخورده یا رول استیل فنری برای برش و آمادهسازی شیم
- برس سیمی و پارچهی تمیز برای پاکسازی سطوح زیر پایهها
تست سافت فوت با فیلر گیج؛ قدمبهقدم
- ایمنی: پیش از شروع کار، دستگاه را قفل و برچسبگذاری کنید (LOTO).
- تمیزکاری: ابتدا سطح زیر پایهها و اطراف آنها را کاملاً از زنگزدگی، رنگ، گلولای و براده پاک کنید. حتی یک ذرهی کوچک زیر پایه میتواند مانند شیم عمل کند و نتیجهی اندازهگیری را تغییر دهد.
- بررسی اولیه: تمام پیچهای پایهها را شل کنید. سپس با فیلر ۰٫۱۲ میلیمتر، حداقل سه نقطه از گوشههای هر پایه را بررسی کنید. اگر فیلر از زیر پایه عبور کند، آن پایه سافت فوت درشت دارد و باید با شیم اصلاح شود.
- سفت کردن: پس از بررسی اولیه، پیچهای پایه را با گشتاور کاری مشخصشده سفت کنید.
- بررسی دقیق: در حالی که پیچها کاملاً سفت هستند، فیلر ۰٫۰۵ میلیمتر را در اطراف هر پایه حرکت دهید و وضعیت تماس پایه با شاسی را بررسی کنید.
- تکپایه: برای بررسی دقیقتر، هر بار فقط پیچ یک پایه را شل کنید. سپس با فیلر، فاصلهی اطراف همان پایه را بررسی و پیچ را دوباره سفت کنید. این روش برای شناسایی سافت فوت زاویهدار کاربرد دارد.
تست سافت فوت با ساعت اندیکاتور
- پایهی مغناطیسی ساعت اندیکاتور را روی شاسی نصب کنید و نوک ساعت را روی سطح بالایی پایهی دستگاه، در نزدیکی پیچ قرار دهید. سپس ساعت را صفر کنید.
- پیچ همان پایه را شل کنید و تغییر عدد ساعت اندیکاتور را بخوانید. این مقدار، میزان بالا آمدن پایه پس از آزاد شدن پیچ را نشان میدهد.
- پیچ پایه را دوباره سفت کنید و همین اندازهگیری را برای تمام پایههای دستگاه تکرار کنید.
معیار قبول: در راهنماهای الاینمنت، جابهجایی بیش از حدود ۰٫۰۵ میلیمتر معمولاً نشانهی وجود سافت فوت است و باید برطرف شود. در ماشینآلات سنگین با پایههای فلزی، شاسی را نیز بررسی کنید؛ چون ممکن است هنگام آزاد کردن پیچ، خود شاسی جابهجا شود، نه پایهی دستگاه.
رفع سافت فوت با شیم؛ قواعد طلایی
- کمترین تعداد شیم: در بیشتر موارد، استفاده از سه شیم کافی است. قرار دادن بیش از چهار شیم زیر یک پایه توصیه نمیشود (چرا؟).
- شیم تمیز، صاف و بدون پلیسه: شیمهای دستساز با لبههای پلیسهدار یا سطح زنگزده میتوانند خودشان باعث ایجاد سافت فوت فنری شوند. پیش از نصب، از صاف و تمیز بودن شیم اطمینان حاصل کنید.
- شیم استیل: شیمهای فولادی معمولی ممکن است در زیر پمپ دچار زنگزدگی شوند. زنگزدگی بهمرور زمان ضخامت شیم را تغییر میدهد و روی وضعیت تراز دستگاه اثر میگذارد.
- اندازهی کافی: شیم باید سطح اتکای پایه را بهاندازهی کافی پوشش دهد. برای انتخاب ابعاد مناسب، سایز پیچ پایه را مبنا قرار دهید (انتخاب سایز شیم از روی پیچ).
- ضخامت واقعی را بسنجید: در شیمهای ضخیم، ضخامت درجشده روی قطعه مقدار اسمی است و ممکن است با ضخامت واقعی تفاوت داشته باشد (اندازهگیری شیم با میکرومتر).
نکتهی ویژه برای پمپها
در پمپها، یکی از علتهای رایج سافت فوت القایی، تنش لوله است. برای بررسی این وضعیت، فلنجهای ورودی و خروجی پمپ را باز کنید و ببینید آیا لولهها بدون اعمال نیرو در راستای فلنجهای پمپ قرار میگیرند یا خیر. اگر با جدا کردن لولهها، موقعیت پمپ تغییر کرد، ابتدا ساپورت لولهها را اصلاح کنید و سپس برای تنظیم پایهها سراغ شیم بروید.
بیشتر بخوانید: سافت فوت زاویهای و شیم پلهای، پیچ جک در الایمنت.
سؤالات متداول
سافت فوت چقدر مجاز است؟
مقدار متداول در دستورالعملها حدود ۰٫۰۵ میلیمتر است. بااینحال، برای ماشینآلات حساس و پرسرعت، باید معیار اعلامشده از سوی سازنده یا دستگاه الاینمنت را ملاک قرار دهید.
با فیلر گیج پلاستیکی هم میشود سافت فوت گرفت؟
برای بررسی فاصلههای بزرگتر یا نقاطی که استفاده از تیغهی فلزی ممکن است به سطح آسیب بزند یا امکان عبور تیغه وجود ندارد، میتوان از فیلر گیج پلاستیکی استفاده کرد. اما برای اندازهگیری دقیق فاصلهی ۰٫۰۵ میلیمتر، فیلر فلزی دقت بیشتری دارد.
بعد از رفع سافت فوت چه کنم؟
پس از رفع سافت فوت، میتوانید الاینمنت را انجام دهید. برای آشنایی با تفاوت و مقایسهی روشهای اندازهگیری، مقالهی الاینمنت لیزری یا ساعت اندیکاتور را ببینید.
برای اصلاح سافت فوت میتوانید از کیتهای شیم برشخورده PG TMAS و رول و ورق استیل استفاده کنید.