
«لاتون گیری» از آن اصطلاحهای بازاری است که هم مکانیک خودرو به کار میبرد، هم تعمیرکار ماشینآلات صنعتی و هم قالبساز؛ ولی هر کدام منظور کمی متفاوتی دارند. در این مقاله توضیح میدهیم لاتون گیری دقیقاً چیست، کجاها کاربرد دارد، ضخامت لاتون را چطور حساب کنیم و کجا نباید از آن استفاده کرد.
لاتون گیری چیست؟
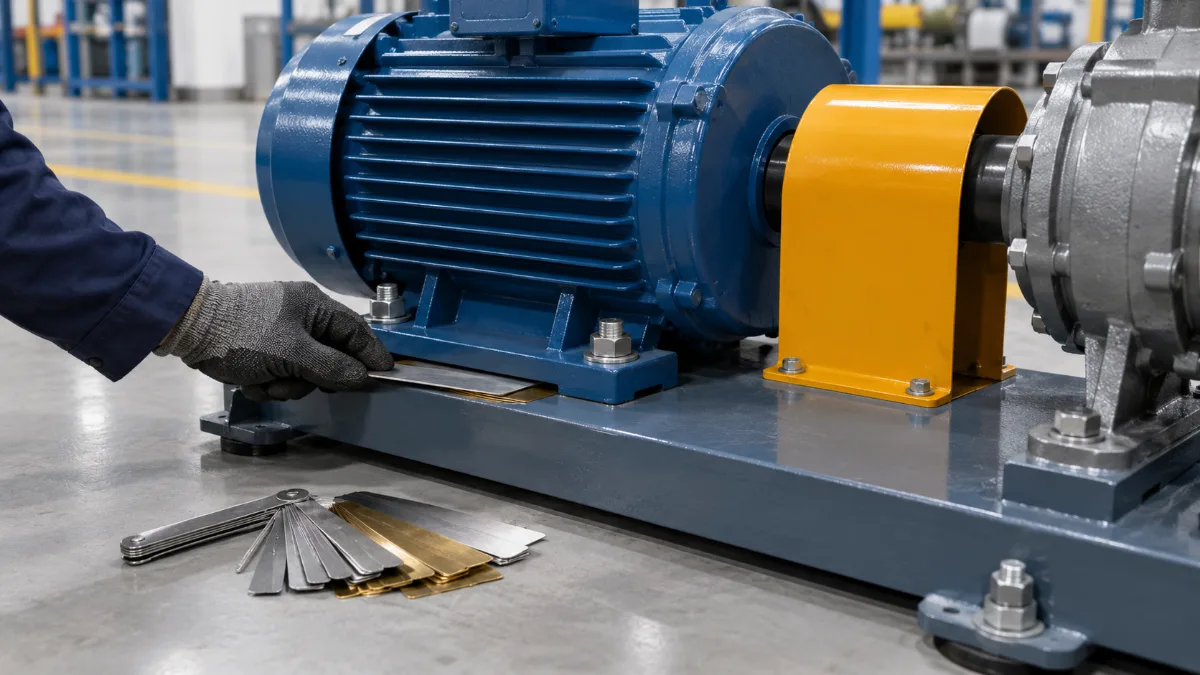
لاتون گیری یعنی گذاشتن یا برداشتن ورقهای فلزی نازک با ضخامت دقیق و معلوم (لاتون یا شیم) بین دو قطعه، تا فاصله، لقی، پیشبار یا ارتفاع به عدد مشخصی برسد. در متنهای فنی به همین کار شیمگذاری (Shimming) میگویند.
کلمهی «لاتون» در اصل به معنی برنج است. چون قدیمها بیشتر این ورقها برنجی بودند، اسم روی کل ورقهای نازک تنظیم ماند. امروز لاتون ممکن است استیل، مس، برنج یا برنز باشد. برای آشنایی با خود ورق، مقالهی شیم پلیت (ورق لاتون) چیست؟ را ببینید.
لاتون گیری یاتاقان یا لاتون گذاری میل لنگ: در تعمیرگاههای موتور این اصطلاح معنای دیگری هم دارد، یعنی روش قدیمی اندازهگیری لقی یاتاقان. یک نوار لاتون با ضخامت معلوم (مثلاً ۰٫۰۵ میلیمتر) بین محور و یاتاقان گذاشته میشود، کپه بسته میشود و میل لنگ با دست چرخانده میشود. اگر سفت شد، یعنی لقی از ضخامت لاتون کمتر است. این روش فقط «کمتر یا بیشتر» را نشان میدهد و عدد دقیق نمیدهد. توضیح کامل و مقایسهی آن با پلاستیک گیج را در مقالهی لاتون گیری یاتاقان و روشهای اندازهگیری لقی میل لنگ آوردهایم. در ادامهی این مقاله، لاتون گیری به معنای تنظیم فاصله با ورق لاتون را توضیح میدهیم.
لاتون گیری کجا کاربرد دارد؟
| کاربرد | هدف لاتون گیری | نوع لاتون |
|---|---|---|
| تراز الکتروموتور، پمپ و گیربکس | هممحور کردن شفتها و رفع پایهی لنگ (سافت فوت) | ورق یا شیم برشخورده، معمولاً استیل |
| لقی سوپاپ در موتورهای تایپیت استکانی | رساندن لقی سوپاپ به عدد استاندارد | شیم سوپاپ آماده و سختکاریشده |
| دیفرانسیل و پینیون | تنظیم پیشبار بلبرینگ و فاصلهی دندهها (بکلش) | شیم حلقوی آماده با ضخامتهای پلهای |
| گیربکس و بلبرینگهای مخروطی | تنظیم لقی طولی یا پیشبار زیر درپوش | شیم حلقوی یا ورق لاتون بریدهشده به شکل درپوش |
| قالبسازی و ماشینکاری | جبران خطای ارتفاع و تنظیم فاصلهی صفحات | ورق استیل یا برنج |
| یاتاقانهای دوتکهی صنعتی و دریایی قدیمی | تنظیم لقی با بستهی لاتون بین دو نیمهی کپه | بستهی شیم یا شیم لایهای (لمینیت) |
۱. لاتون گیری در تراز ماشینآلات
رایجترین کاربرد لاتون گیری در صنعت است. وقتی الکتروموتور و پمپ هممحور نباشند، کوپلینگ، بلبرینگ و کاسهنمد زود خراب میشوند. با گذاشتن لاتون زیر پایهها، ارتفاع هر پایه تنظیم میشود تا شفتها در یک خط قرار بگیرند. قبل از تراز باید سافت فوت (پایهی لنگ) رفع شود. برای این کار شیمهای برشخوردهی شیاردار سریعترین گزینهاند، چون بدون باز کردن کامل پیچها جا میخورند.
۲. لاتون گیری سوپاپ
در موتورهایی که لقی سوپاپ با پیچ تنظیم نمیشود و تایپیت استکانی دارند، لقی را با عوض کردن یک شیم گرد (زیر یا روی تایپیت) تنظیم میکنند. محاسبه ساده است:
ضخامت شیم جدید = ضخامت شیم فعلی + (لقی اندازهگیریشده − لقی استاندارد)
مثال: اگر لقی استاندارد ۰٫۲۵ میلیمتر باشد و با فیلر ۰٫۱۵ میلیمتر اندازه بگیرید، لقی ۰٫۱۰ میلیمتر کم است. پس اگر شیم فعلی ۲٫۶۰ میلیمتر است، شیم ۲٫۵۰ میلیمتر لازم دارید. لقی استاندارد را از کتاب تعمیرات همان موتور بگیرید؛ معمولاً برای سوپاپ هوا و دود فرق دارد.
توجه: شیم سوپاپ قطعهی آماده و سختکاریشده است و از ورق لاتون بریده نمیشود. ورق نرم زیر ضربهی مداوم بادامک فرسوده یا تکهتکه میشود و ممکن است موتور را خراب کند.
۳. لاتون گیری دیفرانسیل و گیربکس
در دیفرانسیل با شیمهای حلقوی پشت پینیون و کنار بلبرینگها، دو چیز تنظیم میشود: عمق درگیری پینیون با کرانویل و پیشبار بلبرینگها. فاصلهی دندهها (بکلش) معمولاً با ساعت اندیکاتور کنترل میشود. در گیربکسها و جعبهدندههای صنعتی هم لقی طولی شفت با لاتون زیر درپوش بلبرینگ تنظیم میشود. اینجا گاهی از ورق لاتون بریدهشده به شکل درپوش استفاده میکنند، به شرطی که ضخامت دقیق و کالیبره باشد.
۴. لاتون گیری در قالبسازی و ماشینکاری
در قالب و فیکسچر، برای جبران چند صدم خطای ارتفاع، همسطح کردن صفحات یا تنظیم فاصلهی سنبه و ماتریس از لاتونهای خیلی نازک (از ۰٫۰۲ میلیمتر به بالا) استفاده میشود.
کجا نباید لاتون گیری کرد؟
گذاشتن نوار لاتون برای اندازهگیری لقی یاتاقان و بیرون آوردن آن بعد از تست، یک روش قدیمی ولی بیخطر است. مشکل وقتی است که لاتون برای همیشه در موتور بماند.
یک کار قدیمی و اشتباه در بعضی تعمیرگاهها این است که برای کم کردن لقی یاتاقان موتور خودرو، زیر پوستهی یاتاقان لاتون میگذارند یا کپه را سوهان میزنند. در موتورهای امروزی این کار ممنوع است. یاتاقانهای امروزی پوستهی نازک دقیقی دارند که فقط وقتی کاملاً به کپه میچسبند درست کار میکنند. لاتون زیر پوسته باعث تغییر شکل یاتاقان، قطع روغن و یاتاقان سوزی میشود.
راه درست این است که لقی را با پلاستیک گیج اندازه بگیرید و یاتاقان با سایز درست بخرید (سایزبندی یاتاقان). اگر میل لنگ سائیده است، تراش آندرسایز لازم است.
لاتون گیری بین دو نیمهی کپه فقط در یاتاقانهای دوتکهی صنعتی یا دریایی رایج است که از اول برای بستهی شیم طراحی شدهاند.
روش لاتون گیری در ۵ قدم
- فاصله را اندازه بگیرید، حدس نزنید. بسته به کار از فیلر گیج، ساعت اندیکاتور، پلاستیک گیج یا لیدوایر استفاده کنید.
- ضخامت لازم را حساب کنید. عدد اندازهگیریشده را از عدد هدف کم کنید. برای انتخاب ترکیب ضخامتها از جدول ضخامتهای استاندارد کمک بگیرید.
- کمترین تعداد لایه را انتخاب کنید. مثلاً برای ۰٫۶۵ میلیمتر، یک ۰٫۵ و یک ۰٫۱۵ بهتر از شش لایهی ۰٫۱ است. در تراز ماشینآلات معمولاً توصیه میشود زیر هر پایه بیشتر از ۳ یا ۴ لایه نباشد. هر لایه یک سطح تماس اضافه است که زیر بار فشرده میشود.
- برش و تمیزکاری. لاتون را کمی بزرگتر از سطح تماس ببرید، پلیسهی لبهها را بگیرید و سطح قطعه را از زنگ، رنگ و روغن تمیز کنید. پلیسه و کثیفی بهاندازهی ضخامت یک لاتون نازک خطا میدهد.
- ببندید و دوباره اندازه بگیرید. پیچها را با گشتاور درست ببندید و فاصله را دوباره کنترل کنید. عدد نهایی بعد از سفت کردن ملاک است، نه قبل از آن.
کدام جنس لاتون را انتخاب کنیم؟
| جنس | مناسب برای | نکته |
|---|---|---|
| استیل ضدزنگ | تراز ماشینآلات، بار سنگین و لرزش | زیر بار کمتر از همه فشرده میشود؛ انتخاب پیشفرض صنعت |
| برنج | کارهای عمومی، قالبسازی، جاهایی که برش راحت مهم است | نرمتر از استیل؛ زیر بار سنگین و لرزش دائم کمتر توصیه میشود |
| مس | جاهایی که انتقال برق یا حرارت مهم است | رسانایی بالا، نرم و شکلپذیر |
| برنز | محیط دریایی و مرطوب | مقاومت خوب در برابر خوردگی آب شور |
| سوپرآلیاژ | دمای بالا و شرایط سخت | برای کاربردهای خاص صنعتی |
اشتباهات رایج در لاتون گیری
- روی هم گذاشتن تعداد زیادی لاتون نازک به جای یک لاتون با ضخامت درست
- استفاده از لاتون تاخورده، زنگزده یا پلیسهدار
- برش لاتون کوچکتر از سطح پایه، که باعث میشود پایه روی لبه بنشیند
- استفاده از برنج نرم زیر ماشین سنگین و لرزان
- اندازه نگرفتن دوباره بعد از سفت کردن پیچها
- لاتون گذاشتن زیر پوستهی یاتاقان موتور خودرو به جای خرید یاتاقان با سایز درست
اشتباهات بیشتر در تراز ماشینآلات را در مقالهی ۵ اشتباه رایج در تراز ماشینآلات آوردهایم.
خرید شیم پلیت: ورق لاتون برنجی — همهی جنسها و ضخامتها با قیمت روز در صفحهی خرید ورق لاتون (شیم پلیت).
سوالات متداول
لاتون گیری با شیمگذاری چه فرقی دارد؟
فرقی ندارد. «لاتون گیری» اصطلاح بازار ایران است و «شیمگذاری» یا Shimming اصطلاح فنی همین کار. راهنمای مرحلهبهمرحلهی تراز صنعتی را در شیمگذاری چیست؟ ببینید.
لاتون گیری یاتاقان یعنی چه؟
یعنی اندازهگیری لقی بین میل لنگ و یاتاقان با یک نوار لاتون با ضخامت معلوم. این روش سریع است ولی عدد دقیق نمیدهد و اگر لاتون خیلی ضخیم باشد، ممکن است روی سطح یاتاقان اثر بگذارد. امروز بیشتر تعمیرکارها بهجای آن از پلاستیک گیج استفاده میکنند. مقایسهی روشها
نازکترین لاتون چند میلیمتر است؟
ورقهای شیم از حدود ۰٫۰۲ میلیمتر (بسته به جنس) تولید میشوند. برای کارهای معمول تراز، ضخامتهای ۰٫۰۵ تا ۱ میلیمتر بیشترین مصرف را دارند.
برای لاتون گیری ورق بخرم یا شیم آماده؟
اگر اندازهها متنوع است یا شکل خاص لازم دارید (مثل درپوش گیربکس)، ورق یا رول صرفه دارد. برای تراز الکتروموتور و پمپ، کیت شیم برشخورده سریعتر و تمیزتر است.
فرق فیلر گیج با لاتون چیست؟
فیلر گیج ابزار اندازهگیری فاصله است و لاتون قطعهای است که فاصله را پر میکند. اول با فیلر اندازه میگیرید، بعد لاتون میگذارید. توضیح بیشتر در شیم پلیت یا فیلر گیج؟
خرید ورق لاتون و شیم برشخورده
فروشگاه پلاستیک گیج انواع ورق لاتون (شیم پلیت) را در جنسها و ضخامتهای مختلف، بهصورت متری و کیلویی عرضه میکند. شیمهای برشخوردهی استیل هم در سه سایز ۵۰×۵۰، ۷۵×۷۵ و ۱۰۰×۱۰۰ میلیمتر برای تراز سریع ماشینآلات موجود است. برای استعلام قیمت یا مشاورهی انتخاب ضخامت با ما تماس بگیرید.